

V dynamickém prostředí strojírenského průmyslu je schopnost reagovat na aktuální požadavky trhu a zákazníků klíčová pro udržení konkurenceschopnosti. Společnost TOS VARNSDORF, dodavatel komplexních technologií obrábění, nezůstává pozadu a přichází s řadou novinek ve svém výrobním programu. V rozhovoru s obchodním ředitelem Milošem Holakovským jsme se podrobněji podívali na to, jaké konkrétní inovace firma představuje, co je vedlo k jejich vývoji a jaké trendy dnes formují očekávání zákazníků v oblasti přesného obrábění.
Jak se mění trendy ve vašem oboru? Co nyní zákazníci požadují?
Jako firma již dlouhodobě tvrdíme, že technické parametry se postupně blíží svým limitům a pokud chceme na trhu uspět, je potřeba se v rámci inovací zaměřit také na jiné oblasti.
Hlavními trendy v oboru jsou dnes bezesporu digitalizace a automatizace spolu s důrazem na maximální ekologičnost provozu. A právě do vývoje v těchto oblastech investujeme největší kapacity a prostředky. Od roku 2020 vybavujeme všechny naše stroje nadstavbou řídicího systému. Ta funguje jako rozhraní, které umožňuje nejen ovládat stroj přes jeho vlastní řídicí systém (Heidenhain, Siemens nebo Fanuc), ale také poskytuje přístup do dalších aplikací, které zajišťují propojení stroje s informačními systémy ERP nebo MES. Umožňují tak sdílení dat výrobního procesu v reálném čase. Tedy stroj funguje v souladu s konceptem Průmysl 4.0.
Zákazníci se stále více zajímají o ekologické aspekty provozu strojů a proto je řešení těchto požadavků v současnosti již také nezbytností. Týká se především hledání energeticky úsporných řešení výroby, užívání a schopnosti monitorování parametrů spotřeby.
Tudíž naše zásadní inovace posledních let představuje řada strojů WHT 110/130 a systém správy stroje TOScontrol. Obě inovace nám umožňují reflektovat nejen na požadavky zákazníků z pohledu produktivity a nízkých provozních nákladů, ale také na různá regulativní opatření ze strany zpřísňující se legislativy na provoz strojních zařízení (bezpečnost, ekologie, kyberbezpečnost apod.).
O jaké výrobky je ze strany vašich zákazníků největší zájem? Které se nejlépe prodávají?
Největší zájem je dnes o obráběcí centra WHT. Jsou totiž určené pro používání nejmodernějších technologií, včetně vícestranného technologické užití. Stroje dokážou aplikovat pěti-osé obrábění a soustružnické operace. To vše pro obrobky do 20 tun a při maximální velikosti upínací plochy stolu 2,5 x 3 metry. Mají špičkové technické parametry – maximální posuvové rychlosti jsou až 40 metrů za minutu a maximální otáčky na vřetenu jsou až 7 500 otáček za minutu. To vše spolu se schopností přímého napojení na ERP pomocí komunikačního protokolu OPC-UA. Naše stroje jsou tak opravdovou špičkou ve své kategorii na světě. Zákazníci je poptávají nejen kvůli jejich produktivitě a špičkovým parametrům, ale také proto, že plně odpovídají současným ekologickým požadavkům.
Hlavní výhody těchto nových strojů jsou hlavně v jejich multifunkčním použití při obrábění s vyššími řeznými parametry a vysokým stupněm automatizace.
Také se vyznačují vysokou pracovní přesností při zachování velké produktivity. Díky tuhému rámu stroje, sestaveného z litinových komponentů s optimalizovanou vnitřní strukturou, tuhému spojení loží Z a X a aplikaci přesného lineárního vedení s v něm integrovaným odměřováním. Centrálně vedený vřeteník uvnitř stojanu (s uzavřenou strukturou) dále výrazně přispívá k zajištění přesnosti (minimalizace deformací od sil při obrábění). Vysoká přesnost polohování otočného stolu je zajištěna pomocí velkorozměrového radiálně-axiálního valivého ložiska, které disponuje vysokou únosností a tuhostí, kdy otáčení stolu je zajištěn robustním pohonem dvou pastorků a motorů v provedení systémem Master-Slave.
Vysoká dynamika je zajištěna náhony lineárních os X a Z pomocí kuličkového šroubu s rotující kuličkovou maticí. Díky tomu dosahují stroje posuvových rychlostí až 40 m/min. A hmotnost vřeteníku na ose Y je kompenzována (hydraulickým válcem), díky tomu náhon spotřebovává také výrazně méně el. energie.
Stroje splňují nejpřísnější ekologické požadavky díky důslednému zakrytování pracovního prostoru a těsným svodovým plochám vedených do šnekových dopravníků třísek, které jsou přímo integrované uvnitř lože X. Díky nim odchází třísky přímo do odpadního kontejneru a chladicí kapalina je odčerpána zpět přes filtrační jednotku do okruhu chlazení.
Stroje jsou koncipovány s vysokým stupněm ergonomie ovládání a servisu stroje (provedení místa obsluhy a ovládacího panelu; přístup do pracovního prostoru až k otočnému stolu/paletě pro snadnou montáž obrobku; snadný přístup pod krytování ke kotevním šroubům; snadný přístup k agregátům pro jejich kontrolu a plnění soustředěných v zadní části stroje v dosahu obsluhy).
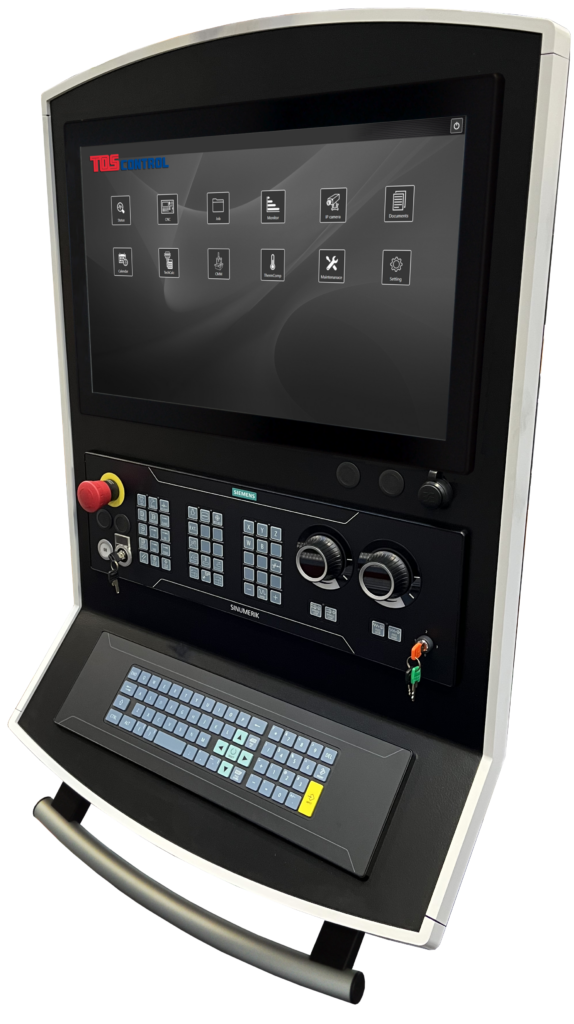
Jak tyto stroje doplňuje systém TOScontrol
TOScontrol dále rozšiřuje funkcionalitu stroje v oblasti digitálního prostředí. Současně je v něm integrován vlastní OPC-UA server, který umožňuje datovou komunikaci mezi různými systémy. Dále je možno systém doplňovat o dílčí aplikace (i třetích stran), které přináší další funkce včetně možného využití umělé inteligence. Myslím si, že se v této oblasti snažíme sledovat trendy a jdeme, jak se říká s dobou.
Konkrétně v základní konfiguraci TOScontrol nabízí kromě zobrazení řídicího systému další tři moduly. Prvním z nich je „Status stroje“, který poskytuje aktuální údaje o stavu stroje a „Dokumenty“, určené pro prohlížení dokumentů včetně technických výkresů v běžných programech. Díky této aplikaci je k dispozici úplná uživatelská a servisní dokumentace a výhodou je i možnost opatřit tyto dokumenty poznámkami. Třetí modul představuje „Kalendář“, který uživateli umožňuje plánovat off-line činnosti, jako je například údržba stroje.
Součástí systému TOScontrol mohou být další volitelné aplikace – „IP kamera“, jejímž prostřednictvím lze ovládat až čtyři průmyslové kamery umístěné vně nebo uvnitř pracovního prostoru. Dále „integrovaný metrologický systém“, jenž umožňuje kontrolovat rozměry obrobku přímo při pracovním procesu nezávisle na stavu stroje (umožnuje kontrolu vyráběného dílce přímo na stroji spolu s automatickým výpočtem korekcí pro finální obrobení – nezbytné je připojení nezávislého odměřovacího systému, sondy a nastavení rozhraní pro komunikaci systému stroje s metrologickým programem, výhodou je pak výrazná úspora času bez nutnosti transportu dílce). Také nové rozšíření kalendáře o aplikaci „Job“, díky níž lze kalendář zapojit do ERP a skrze tento systém pak zadávat pracovní úkoly obsluze. A poslední volitelnou aplikací je „Kalkulačka frézovacích hlav“, která spočítá parametry natočení frézovací hlavy pro obrábění pod libovolným úhlem. Tuto aplikaci dodáváme i samostatně, mimo systém TOScontrol.
V rámci systému dále rozvíjíme nové aplikace, které rozšiřují on-line připojení stroje a ERP systému jako prostředku pro vzdálené sledování a vyhodnocování funkce strojů (včetně strojů od jiných výrobců). Zmínit musím i aplikace spojené s monitoringem fungování stroje spolu s učícím se a „chytrým“ algoritmem pro předpovídání nutných servisních zásahů.
Připravujete ke strojům WHT 110/130 nějaké nové technologické příslušenství?
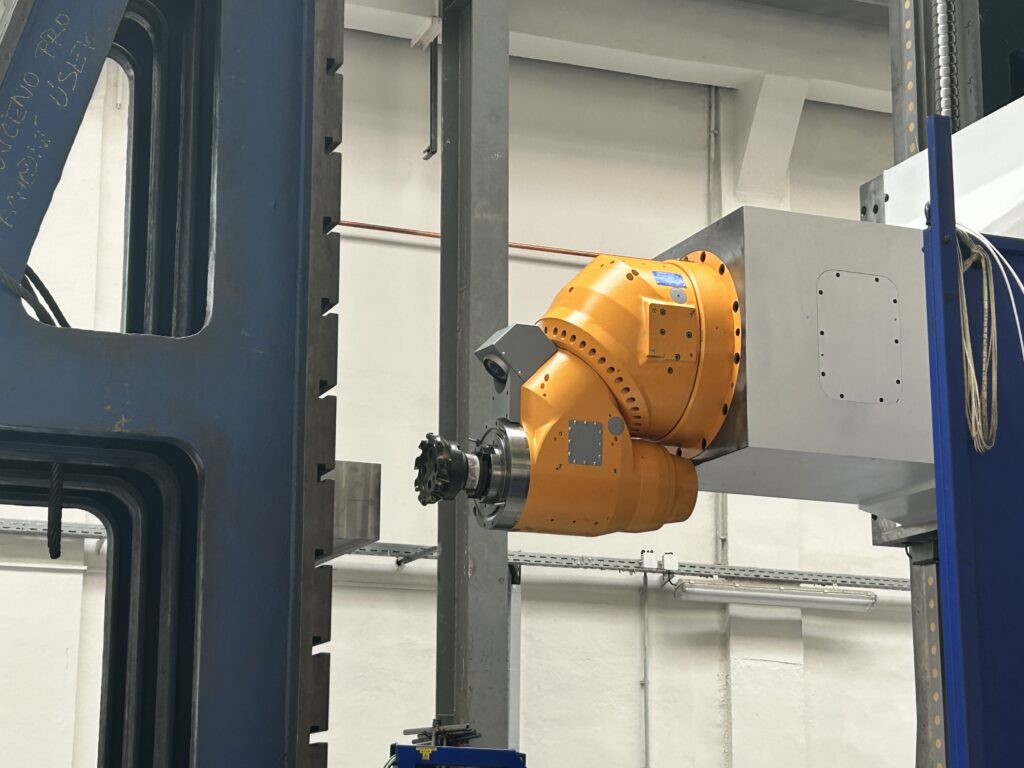
Ano samozřejmě. Musím zdůraznit zejména vývoj nové frézovací hlavy, která bude souvisle polohovaná ve dvou osách po 0,02° a její maximální otáčky budou 8 000 otáček za minutu. Provedení stroje WHT s touto frézovací hlavou reaguje na aktuální požadavky zákazníků, kteří preferují frézovací operace a zároveň potřebují nový typ vysoce výkonného stroje, aby zkrátili kusové časy užitím nejmodernějších nástrojů.
Frézovací hlava je vybavena snímači, které monitorují klíčové komponenty v hlavě a je tak vyhodnocován nejen její aktuální stav, ale také predikován vývoj budoucího stavu, což využíváme v rámci prediktivní údržby. V neposlední řadě může být tato frézovací hlava vybavena integrovanou kamerou, která snímá řezný proces a operátor tak na ovládacím panelu přesně vidí, co se děje v místě řezu. Očekáváme, že tato frézovací hlava bude součástí naší nabídky v příštím roce.
Jak reagujete na nové požadavky týkající se ekologického provozu strojů, především hledání energeticky úsporných řešení výroby?
Právě tyto nové požadavky zákazníků (nejenom přicházející regule EU) hráli roly při vývoji nové, vysoce výkonné řady strojů s názvem WHT 110/130. A abychom demonstrovali energeticky úsporné řešení (včetně snížení uhlíkové stopy), obrobili jsme vzorový obrobek na WHT 130 a poté obdobnými technologiemi i na našem klasickém zařízení WHN 13.
Na novém vyvrtávacím centru jsme dosáhli kratšího výrobního času a úspory energie o 10 procent, produktivita tedy byla vyšší. Dále nové stroje nepotřebují ofuk pravítek odměřování stlačeným vzduchem, protože ta jsou přímo integrována do kolejnic lineárních vedení. Na vývoji strojů typu WHT spolupracujeme s Ústavem výrobních strojů a zařízení Českého vysokého učení technického v Praze. Ten ověřil, že celková úspora energie, maziv a stlačeného vzduchu představuje 15 procent CO2. Toto snížení uhlíkové stopy nám zřetelně pomohlo například v Itálii, kde jsme díky němu získali několik zajímavých obchodních případů.