

Společnost SAFIRAL vyrostla z jednoho člověka až do moderní high-tech haly v Letovicích. Odtud dnes míří elektronika do domácností, automobilů, letadel i do vesmíru. Jak se staví továrna během několika měsíců? Co všechno se musí stát, aby „deska“ mohla letět v satelitu? A proč je rychlost často důležitější než nejnižší cena? Na to vše odpovídá zakladatel a CEO společnosti, Martin Lepka, při příležitosti slavnostního otevření nové výrobní haly.
Kdybyste měl úplnému laikovi vysvětlit, co vlastně Safiral dělá, jak byste to formuloval?
Vyrábíme zakázkovou elektroniku. V angličtině se tomu říká EMS – Electronic Manufacturing Services. V praxi to funguje tak, že vývojová firma přijde s nápadem nebo projektem a my jej dokážeme převést do podoby reálného výrobku. Nemáme vlastní produkt s logem Safiral, jsme partner, který stojí v pozadí a zajišťuje, že dobrá myšlenka skutečně vznikne na výrobní lince.
V jakých oblastech se vaše elektronika objevuje?
Je to opravdu široké spektrum. Na jedné straně je běžná spotřební elektronika, jako jsou dataloggery, měřicí zařízení nebo termostaty. Potom automobilový sektor, kde děláme například desky pro světlomety či řídicí jednotky. Pokračuje to průmyslovou elektronikou a železničními aplikacemi. A na samotném vrcholu je oblast aerospace. Některé naše desky jsou už dnes součástí letecké techniky nebo i satelitů.
To, co vyrábíme v Letovicích, končí v domácnostech, na silnicích, na kolejích, ve vzduchu, a dokonce i ve vesmíru.
Spolupracujete s globálními značkami. Můžete některé z nich jmenovat?
U většiny zákazníků jsme vázaní přísnými NDA, takže konkrétní názvy říkat nemůžu. Mohu jen naznačit, že v regálech máme desky, které jdou do modelů světových automobilových značek, které každý zná. Dále mohu naznačit, že díky spolupráci se světovým americkým koncernem s medovým jménem naše desky létají jak v běžných, tak i v elektrických letadlech.
Který segment je pro vás momentálně největší?
Teď jednoznačně automotive. Objemově pak běžná průmyslová a spotřební elektronika. Naopak letecké či kosmické projekty jsou menší, ale technologicky extrémně náročné a vyžadují velkou míru sledovatelnosti výroby. To je oblast, která nás dlouhodobě posouvá dál.
Vyrábíte jen na zakázku, nebo máte i vlastní vývoj?
Jsme čistě výrobní partner. Vývoj provádějí naši zákazníci a my jejich nápady převádíme do reality. Možná jednou přijde produkt typu „blue ocean“, který bude unikátní a náš, ale dnes stojíme na straně těch, kdo umí rychle a přesně vyrábět. S trochou nadsázky říkám, že jsme profesionální výrobní žoldáci.
V čem je Safiral jiný než ostatní výrobci elektroniky?
V rychlosti.
Naše technologie je nastavená tak, abychom mohli extrémně rychle přestavovat výrobu, spouštět malé série a zároveň udržet špičkovou kvalitu. Od zákazníků máme zpětnou vazbu, že někdy máme vyrobeno dřív, než konkurence předloží nabídku. Právě v tom je naše výhoda. Nejsme továrna na masovou produkci, jsme výrobce, který umí rychle a precizně dodat i velmi komplexní zakázky.
Proč jste si pro novou halu vybrali právě Letovice?
Původně jsme chtěli zůstat v Kunštátu, odkud pocházím, ale chyběla podpora a prostor pro růst. V Letovicích byla situace opačná. Starosta projevil velký zájem, podporu a pomohl nám získat pozemek. Rozhodující byla i rychlost úřadů. Tam, kde se jinde čeká měsíce či roky, jsme měli vše schválené během několika týdnů.
Hala vyrostla neuvěřitelně rychle. Jaké bylo tempo a jak velká investice to byla?
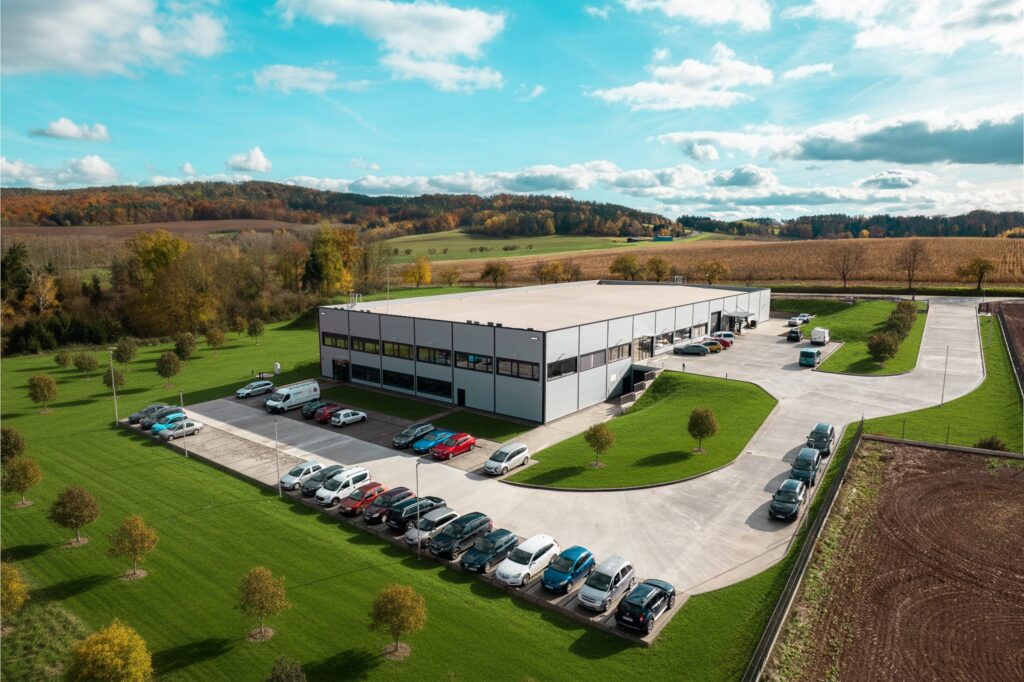
Ještě v únoru 2025 bylo na místě haly pole. Na začátku února najel bagr, na konci září 2025 jsme se stěhovali do hotového objektu. A mezitím jsme zde už instalovali novou výrobní linku.
Celková investice do haly a nově přidané technologie přesáhla 150 milionů korun. Hala má necelých 3 500 m², pozemek přes dva hektary a je připraven na další etapy. Pokud budeme dál růst, můžeme postupně stavět další haly.
Kolik lidí dnes v nové hale pracuje?
V současnosti máme necelých osmdesát zaměstnanců. Kapacita haly je sto lidí, takže máme prostor na další růst. Pokud postavíme další halu, přibude odpovídající množství nových míst.
Vaše nová robotická linka vzbudila pozornost. Čím je unikátní?
Je to první linka svého druhu v České republice. Tvoří ji technologie z Koreje, Švédska, Anglie, Německa a Japonska. Dva nové osazovací stroje zvládnou víc než čtyři starší dohromady, což ukazuje, jak rychle se technologie posouvá.
Celá linka funguje podle normy IPC CFX, což znamená, že stroje spolu komunikují nejen horizontálně mezi sebou protokolem Hermes, ale posílají data z každé operace i vertikálně do MES systému nad nimi. Po dokončení implementace všech softwarových modulů budeme mít ke každé desce kompletní digitální rodný list.
Jak bude takový rodný list vypadat?
U každé desky bude zdokumentováno úplně vše. Mimo standardního odvádění operace pracovníka a pracoviště přibudou informace o provozních parametrech každého stroje v procesu včetně optických i rentgenových kontrol. Každou jednotlivou vyráběnou desku skenujeme na AOI do 3D modelu – jeden takový plný sken má přes dva gigabajty dat a běžně se s ohledem na množství dat neukládá, ale pro účel plného rodného listu výrobku tuto možnost nabízíme.
Výsledkem bude absolutní sledovatelnost. To je nutnost pro zákazníky z letectví a kosmu, ale také pro špičkové projekty z jakékoli jiné oblasti.
Jak náročné je zaučit člověka na takto složitou výrobu?
Je to práce na mnoho měsíců, někdy až na rok. Moderní stroje mají pokročilé funkce a ochrany, ale stále vyžadují hluboké pochopení procesu. Roste také náročnost na práci s informačními systémy – nad fyzickým strojem s jeho systémem je nadřazený MES, kterému je nadřazený ERP, tedy informační systém firmy. Jen do různých softwarů jsme investovali už více než deset milionů korun. Dnes máme téměř vyrovnaný poměr lidí ve výrobě a v administrativě, a tento trend bude pokračovat.
Jak dalece automatizaci posouváte? A kdo je pro vás inspirací?
Tesla je pro mě velkou inspirací.
U nás v první fázi plánujeme autonomní vozíčky, které budou rozvážet materiál po hale. Do budoucna uvažujeme o kolaborativních robotech a pak možná i o humanoidních robotech typu Optimus. Nejde o nahrazování lidí. Cílem je uvolnit je od monotónních úkonů, které zvládne stroj rychleji a přesněji. Lidé mají dělat činnosti s přidanou hodnotou.
Jak máte nastavené procesy kvality?
Jedná se komplexní zajištění podmínek pro kvalitní produkt. To začíná na vstupu materiálu, jeho značení, skladování, lokalizování, pak příprava výroby, nachystání podkladů na TPV, tedy výkresy a postupy, následuje výroba SMT a THT, kontroly procesní SPI, AOI, rentgen a také podpůrné jako metalografické výbrusy. To vše s nezbytností udržení čistoty prostředí. Je to úroveň, kterou běžně vídáte u špičkových světových firem. Díky tomu zvládáme i projekty, které jsou pro letecký a kosmický průmysl.
Vaše výroba působí technologicky jako laboratoř. Jak pracujete s citlivými materiály?
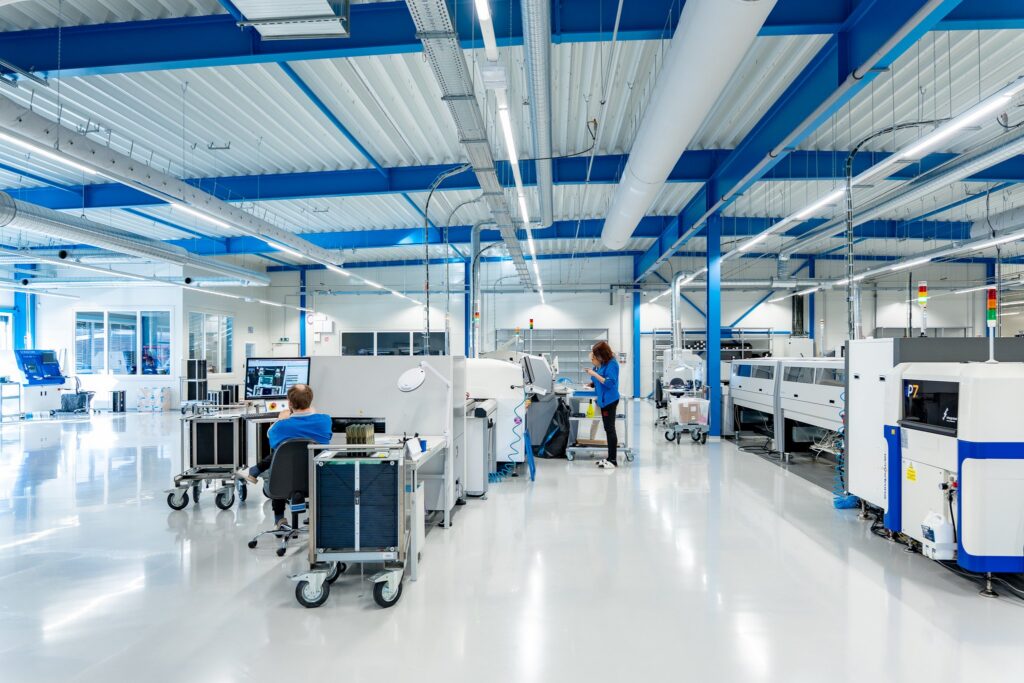
V oblasti elektroniky je obrovským tématem vlhkost. Pokud ji nehlídáte, komponenty při pájení mohou být poškozeny až zničeny, např. vícevrstvé desky se uvnitř delaminují.
Proto používáme tři úrovně MSL, tedy hlídání vlhkosti: standardní sklad máme s vlhkostí okolo 15 %, automatické skladovací věže mají až 5 % a pak tzv. super-dry boxy, které dosahují až 0,5 % RH.
V boxech standardně dosušujeme citlivé komponenty a všechny plošné spoje před osazením. Ve výrobě navíc udržujeme přetlak pro zajištění čistých prostor, měříme teplotu,vlhkost i množství prachových částic. Hala je navržena podobně jako čisté laboratoře.
Provádíte také metalografické výbrusy. To není v Česku běžné. Proč je používáte?
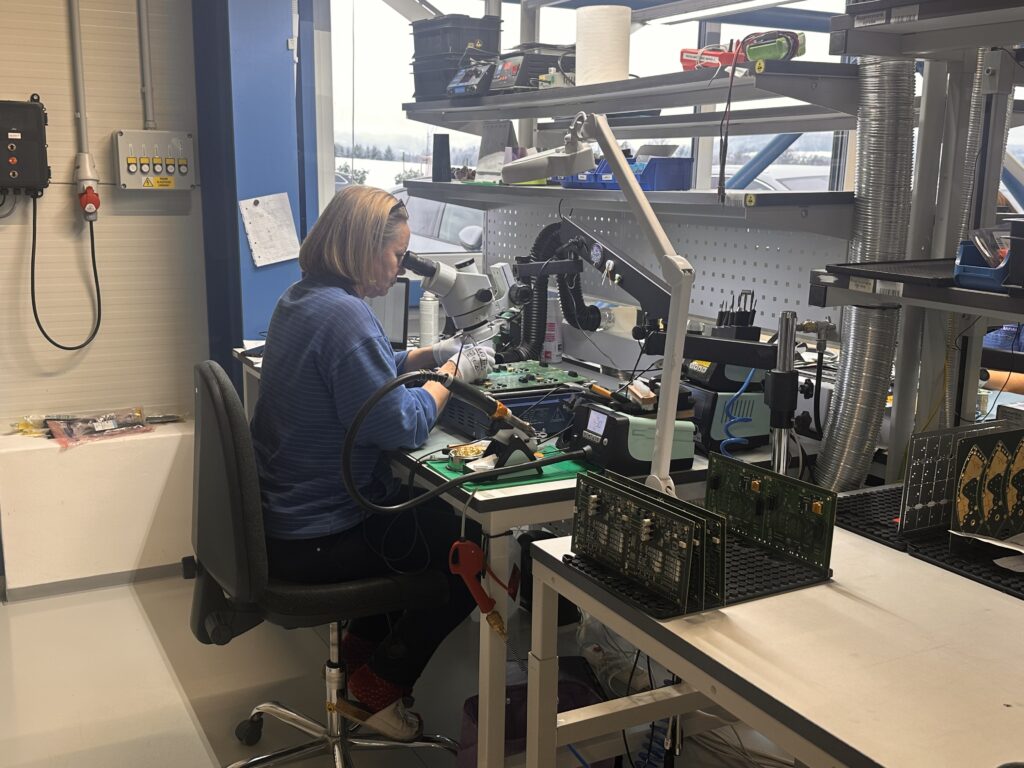
Metalografické výbrusy provádějí výrobci plošných spojů nebo specializované laboratoře. U nás probíhají přímo ve výrobě. Osazenou desku zalijeme do pryskyřice a pod mikroskopem sledujeme správné zapájení, intermetalické vrstvy pájky, přilnutí mědi, strukturu spojů nebo mikrotrhliny a složení desky. Umíme zvětšení až na mikronovou úroveň (až 1 000x). Je to na rozdíl od rentgenu invazivní metoda při které dojde ke zničení desky, ale je velmi přesná.
Co dokážete odhalit pomocí rentgenů?
Máme dva typy rentgenů. Jeden je počítačka součástek v baleních a druhý pro kontrolu osazených desek a součástek.
Balení součástek například v kotouči o průměru 180 mm a šířce 10mm obsahuje 15000 ks při velikosti součástky 0,6×0,3 mm, takže pracovat s mnoha tisíci takových kotoučů a udržovat přesný přehled o zůstatcích dnes bez rentgenové poč ítačky nejde, protože s ní je spočítání a navedení počtu do informačního systému je záležitost desítek vteřin včetně označení nálepkou s čárovým kódem, který balení provází až do jeho spotřebování a s traceabilitou na úroveň jednotlivých desek, kam byla součástka osazena.
Kontrolní rentgen pak verifikuje kvalitu zapájení součástek na desky, hledá případné zkraty a dokáže počítat procento voidů, tedy bublinek v pájce. Zcela nezbytná je kontrola u pouzder BGA (Ball grid array), které tvoří stovky kontaktů v podobě kuliček s roztečí i 0,4 mm. Pro představu například ARM Cortex-A8 CPU má na ploše 14x14mm celkem 515 kontaktů, které musí být všechny dobře připájené k desce plošného spoje, nesmí mezi nimi vzniknout žádné zkraty a zbytkové bublinky ve spojích musí odpovídat normě.
Dostáváte se i k netradičním úkolům?
Ano, občas. Umíme sundat a znovu zapájet procesor třeba u herních konzolí, jako je PlayStation nebo Xbox, ale to obvykle nedává smysl a jsou na to servisy, které většinou stejně vyměňují celé základní desky. Pak se však objevují požadavky na výměnu velmi drahých nebo už nedostupných součástek, které se po procesu reballingu tedy překuličkování osazují na nové desky. Nebo jsme třeba pro firmu zabývající se výrobou minerů na těžbu kryptoměn, přeosazovali čipy do modernizovaných ASIC minerů.
Spolupracujete se školami?
Ano, ale rezervy tam jsou. U středních škol někdy chybí dostatečná příprava a motivace, takže třeba praxe studentů nejsou někdy příliš uspokojivé. U vysokých škol funguje spolupráce lépe, brigádníci jsou na vyšší úrovni zájmu i schopností, takže to smysl dává. A objevují se u nás diplomové i disertační projekty, které jsou už na takové úrovni, že „bastlení“ svépomocí studentů už není při moderní technologii možné.
Kam chcete Safiral posunout v příštích letech?
Naší ambicí je dál růst a posouvat technologickou úroveň výroby. Nová hala je začátek, ne konec. Chceme dále investovat do automatizace, zrychlovat procesy, a zároveň zůstat partnerem, na kterého se mohou zákazníci spolehnout. Pokud bude příležitost, rádi se pustíme i do dalších hal.