
Na montážní lince automobilky jede jedno vozidlo za druhým. Každé může mít jinou výbavu a potřebuje přesně odpovídající komponenty. U sekvenčních dodávek proto nestačí doručit přímo na montážní linku automobilky (výrobce automobilů) správný díl. Musí dorazit také ve správném pořadí a ve správný okamžik. Právě takový proces začal JIPOCAR zajišťovat pro světlomety vyráběné společností Marelli Automotive Lighting Jihlava (Czech Republic).
Pro logistickou firmu šlo o první zkušenost s režimem Just in Sequence (JIS), navíc v situaci, kdy na přípravu nebylo mnoho času. O tom, co zavedení JIS znamená v reálném provozu a proč při něm rozhodují data, software i dobře nastavené procesy, mluví Jan Pech ze společnosti JIPOCAR a Daniel Choc ze společnosti Aimtec.
Na úvod si představme vaše role. Pane Pechu, za co ve firmě JIPOCAR odpovídáte?
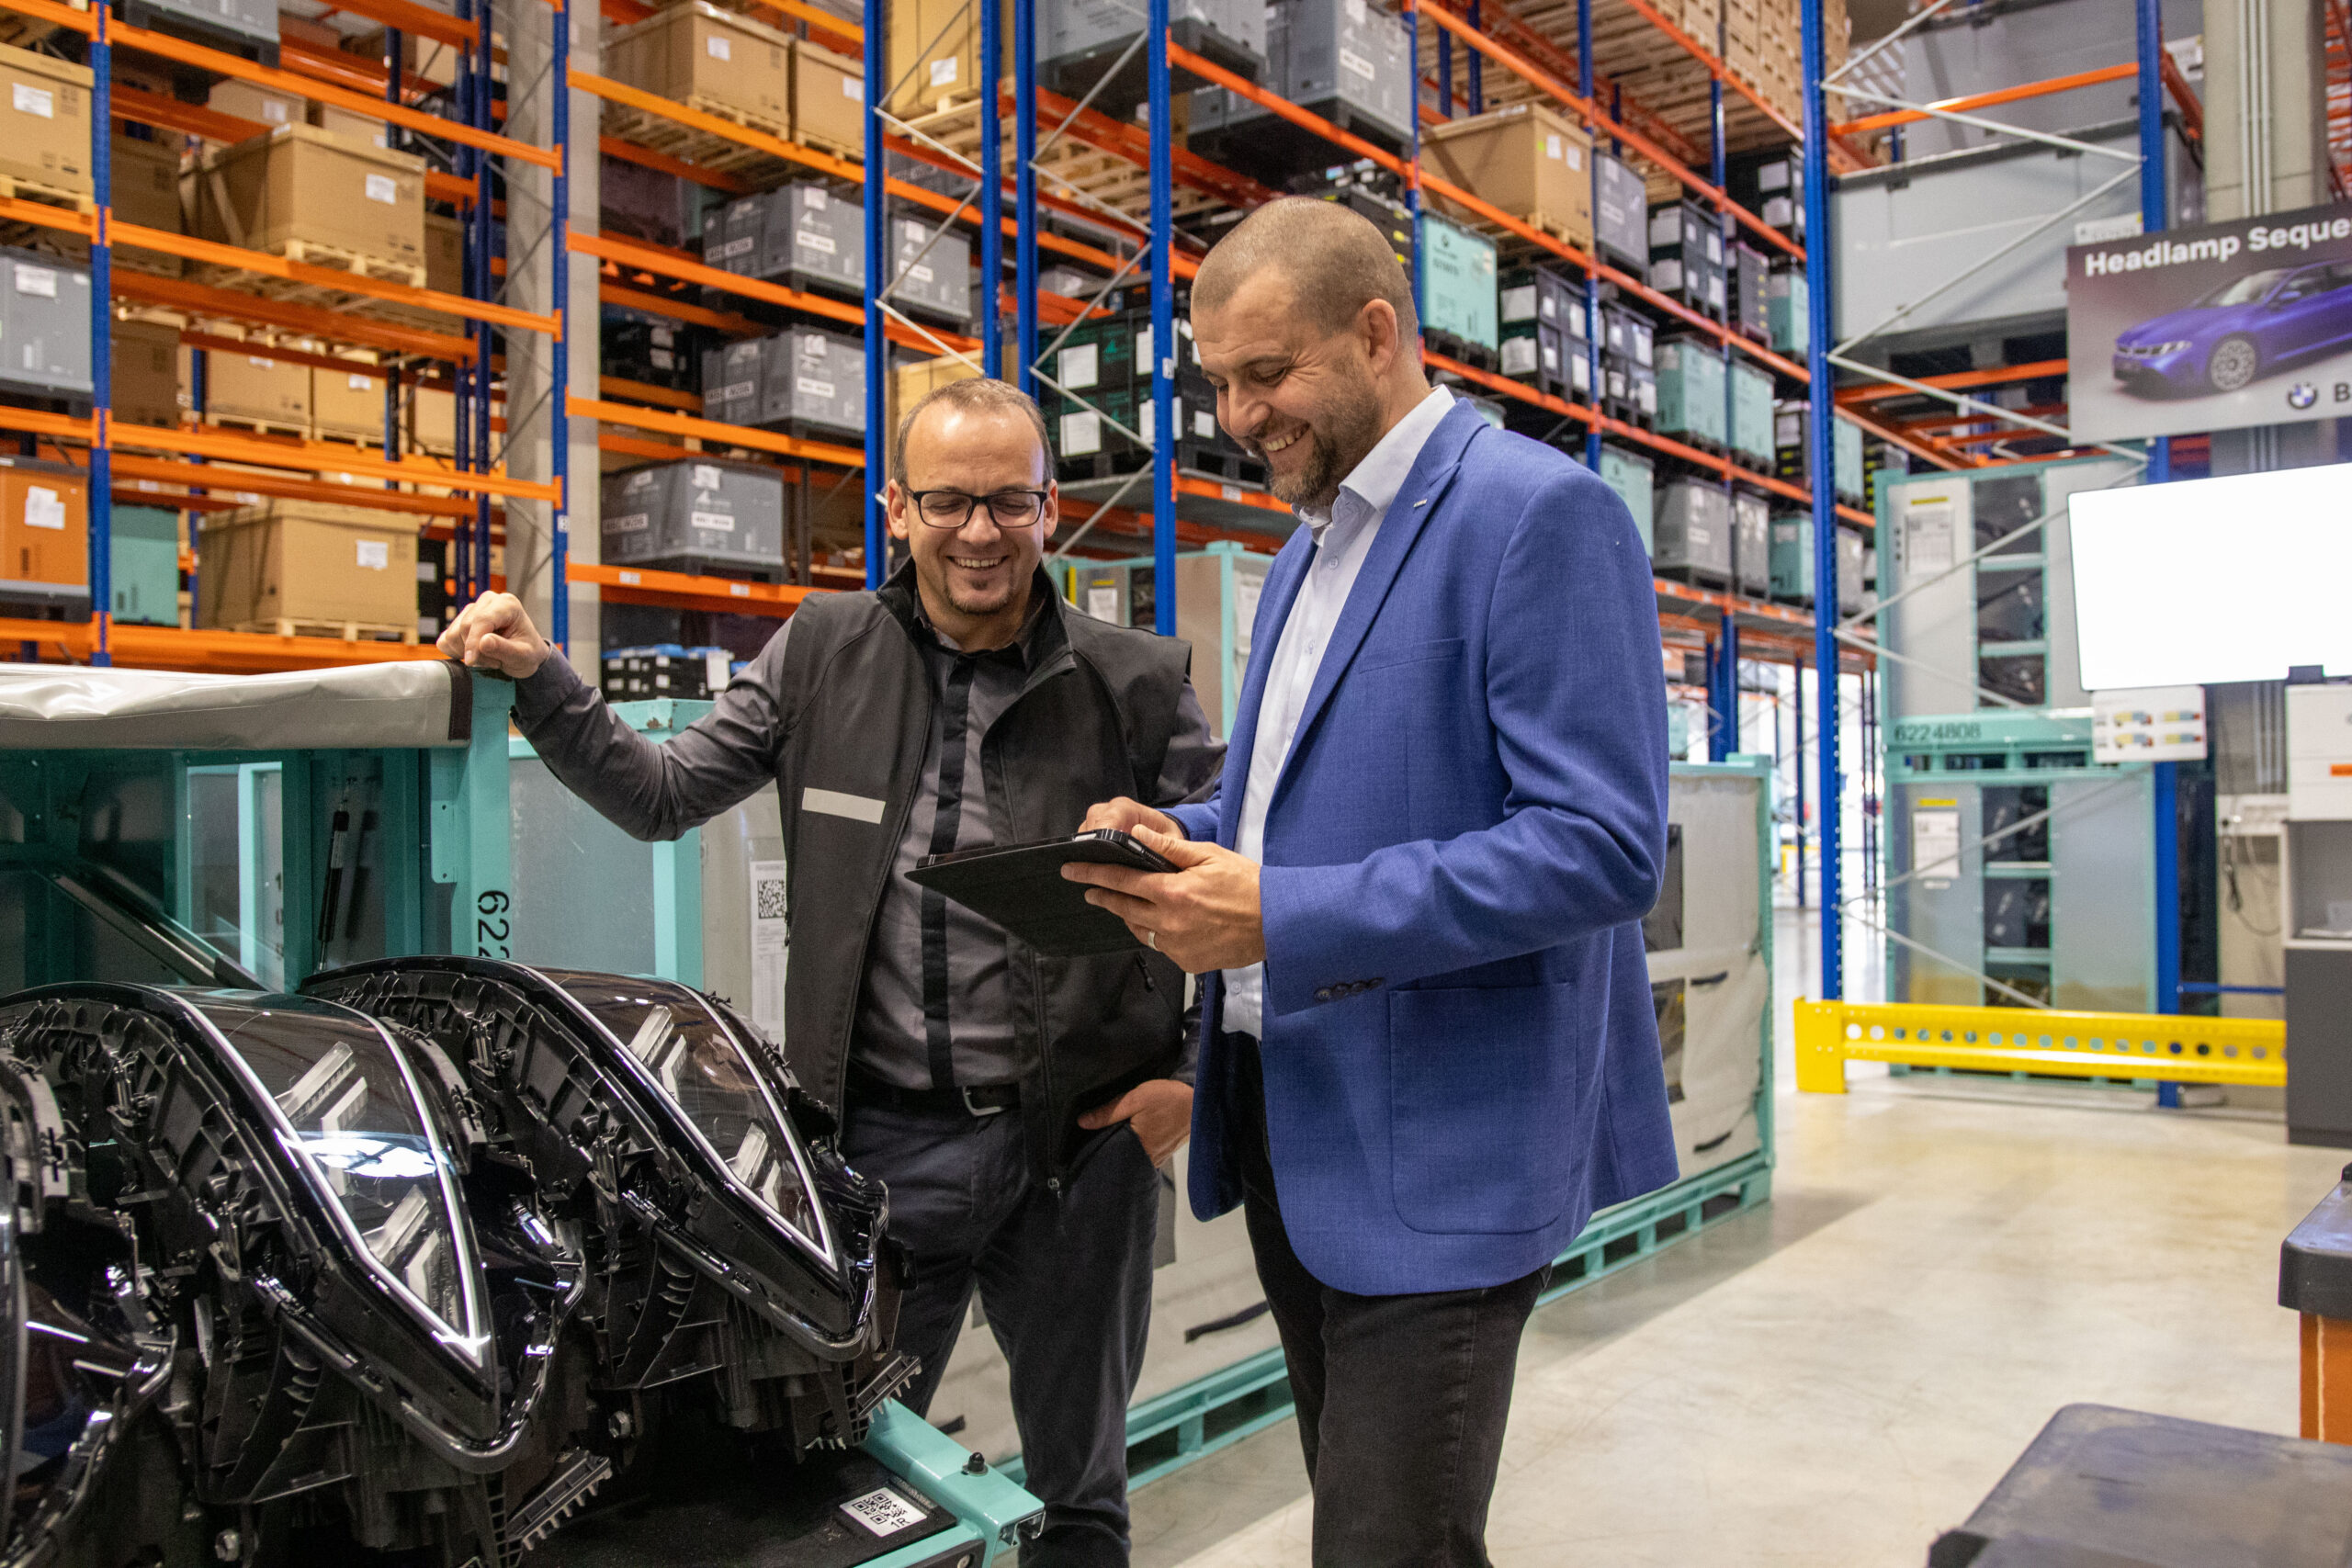
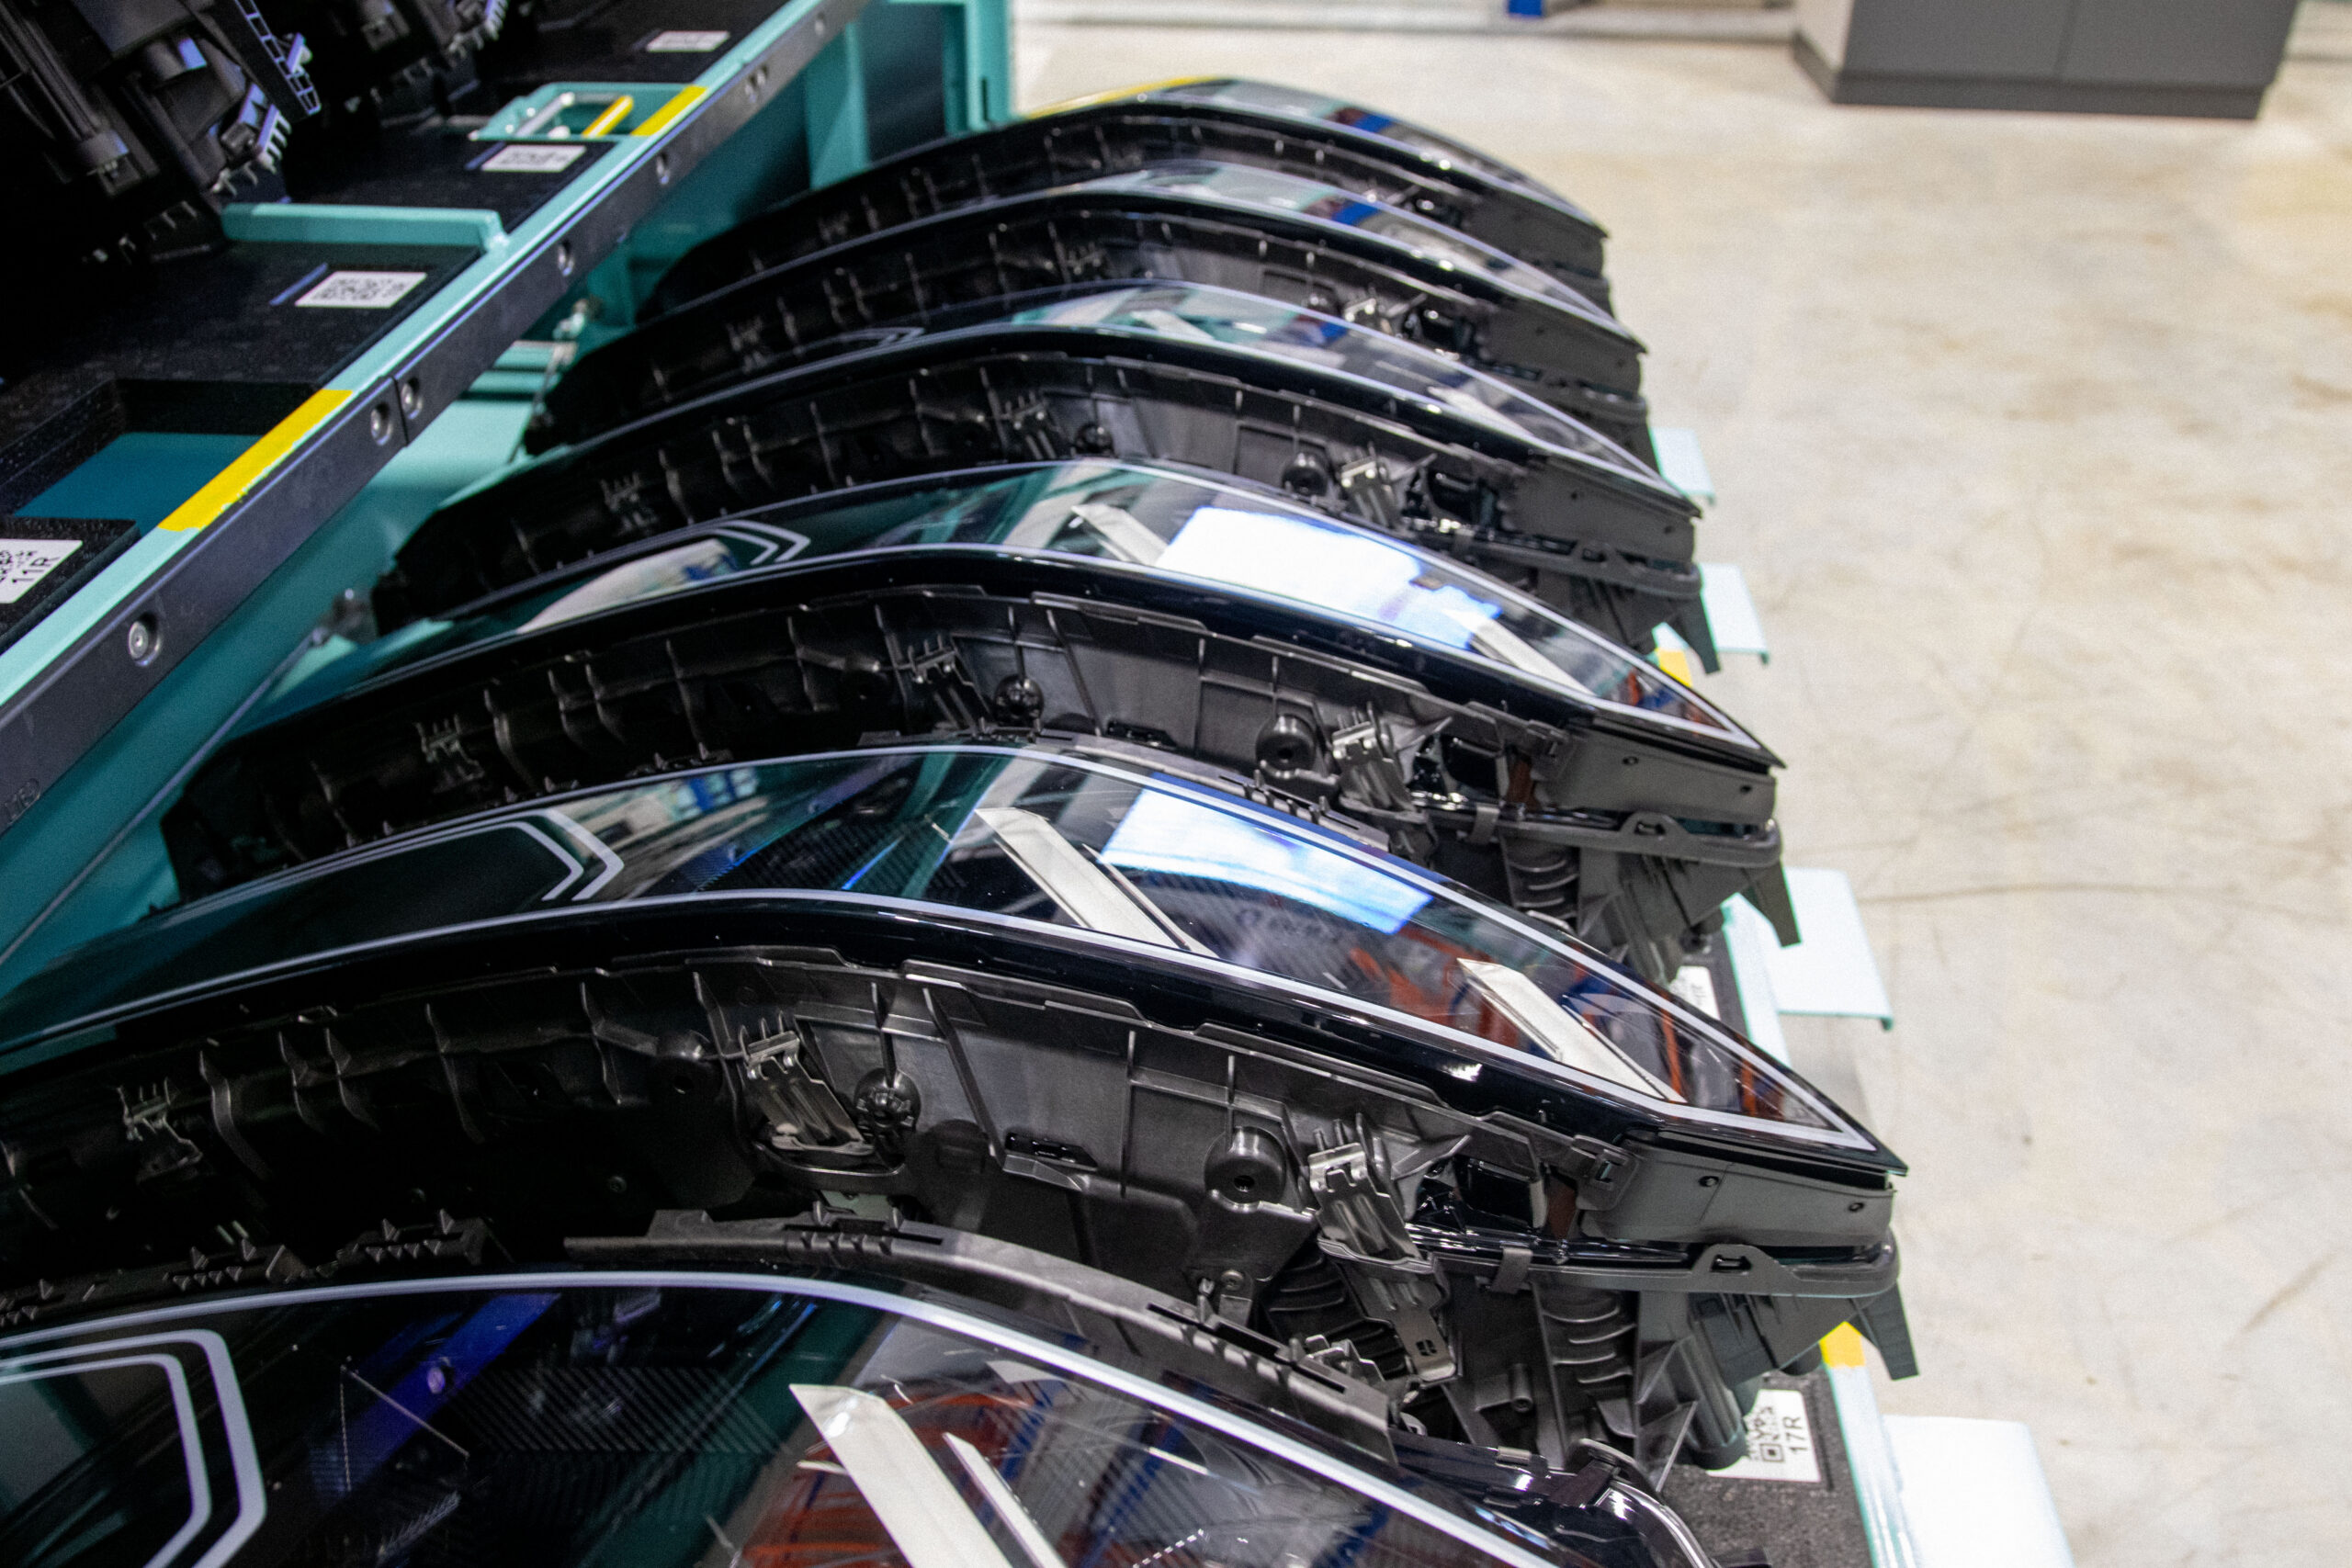
Jan Pech: Pro JIPOCAR pracuji dva roky a v současnosti jsem vedoucím střediska, které zajišťuje komplexní služby skladování a expedice pro jednoho z našich hlavních zákazníků, společnost Marelli Automotive Lighting Jihlava (Czech Republic), výrobce předních automobilových světlometů. Veškeré světlomety vyrobené v jihlavském závodě nejprve míří k nám do skladu a až od nás jsou expedovány v režimu Just in time (JIT) nebo v tomto případě Just in sequence (JIS) do jednotlivých výrobních závodů automobilek. Světlomety k nám přijíždějí jako jednodruhové palety, nikoli v pořadí, v jakém budou potřeba na montážní lince automobilky. My je skladujeme a následně z nich podle požadavků automobilky připravujeme přesnou sekvenci pro konkrétní dodávku.
A vaše role, pane Choci?
Daniel Choc: Ve společnosti Aimtec působím 20 let. Začínal jsem jako konzultant informačních systémů pro logistiku a výrobu, následně jsem pracoval jako projektový vedoucí a dnes působím jako Senior Business Consultant. Pomáhám novým zákazníkům navrhovat řešení pro digitalizaci a automatizaci logistiky a výroby. U projektů Just in Sequence jde často o společnosti, které se sekvenčními dodávkami teprve začínají a potřebují podpořit zkušenostmi už při samotné přípravě projektu.
Pane Pechu, jak požadavek na sekvenční dodávky světlometů vznikl?
Jan Pech: Pro nás to byl vůbec první kontakt s Just in Sequence. Do té doby jsme fungovali v režimu Just in Time. Navíc jsme se k projektu dostali poměrně pozdě, protože požadavek na sekvencování nebyl na straně našeho zákazníka zachycen včas. Dlouho se počítalo s tím, že dodávky poběží standardně v režimu JIT. Právě nedostatek času byl jedním z důvodů, proč jsme hledali zkušeného partnera. Uvažovali jsme i o rozšíření našeho existujícího systému, ale neměli jsme se sekvencováním zkušenosti a bylo tam příliš mnoho neznámých. Potřebovali jsme řešení, které už podobným procesem prošlo a které bude možné pouze přizpůsobit našemu provozu.
Co si má pod pojmem Just in Sequence představit člověk, který se v automobilové logistice nepohybuje?
Daniel Choc: Nejjednodušší je představit si montážní linku automobilky. Vozidla, která na ní jedou za sebou, nejsou stejná. Liší se modely, barvou i výbavou. Každé auto tak potřebuje svoji konkrétní variantu jednotlivých komponentů. Úkolem sekvenční dodávky je připravit tyto komponenty přesně v pořadí, v jakém je budou pracovníci na montážní lince potřebovat. Operátor pak nemusí přemýšlet, který díl patří ke kterému vozu. Dostane manipulační jednotku připravenou/seskládanou ve správném pořadí.
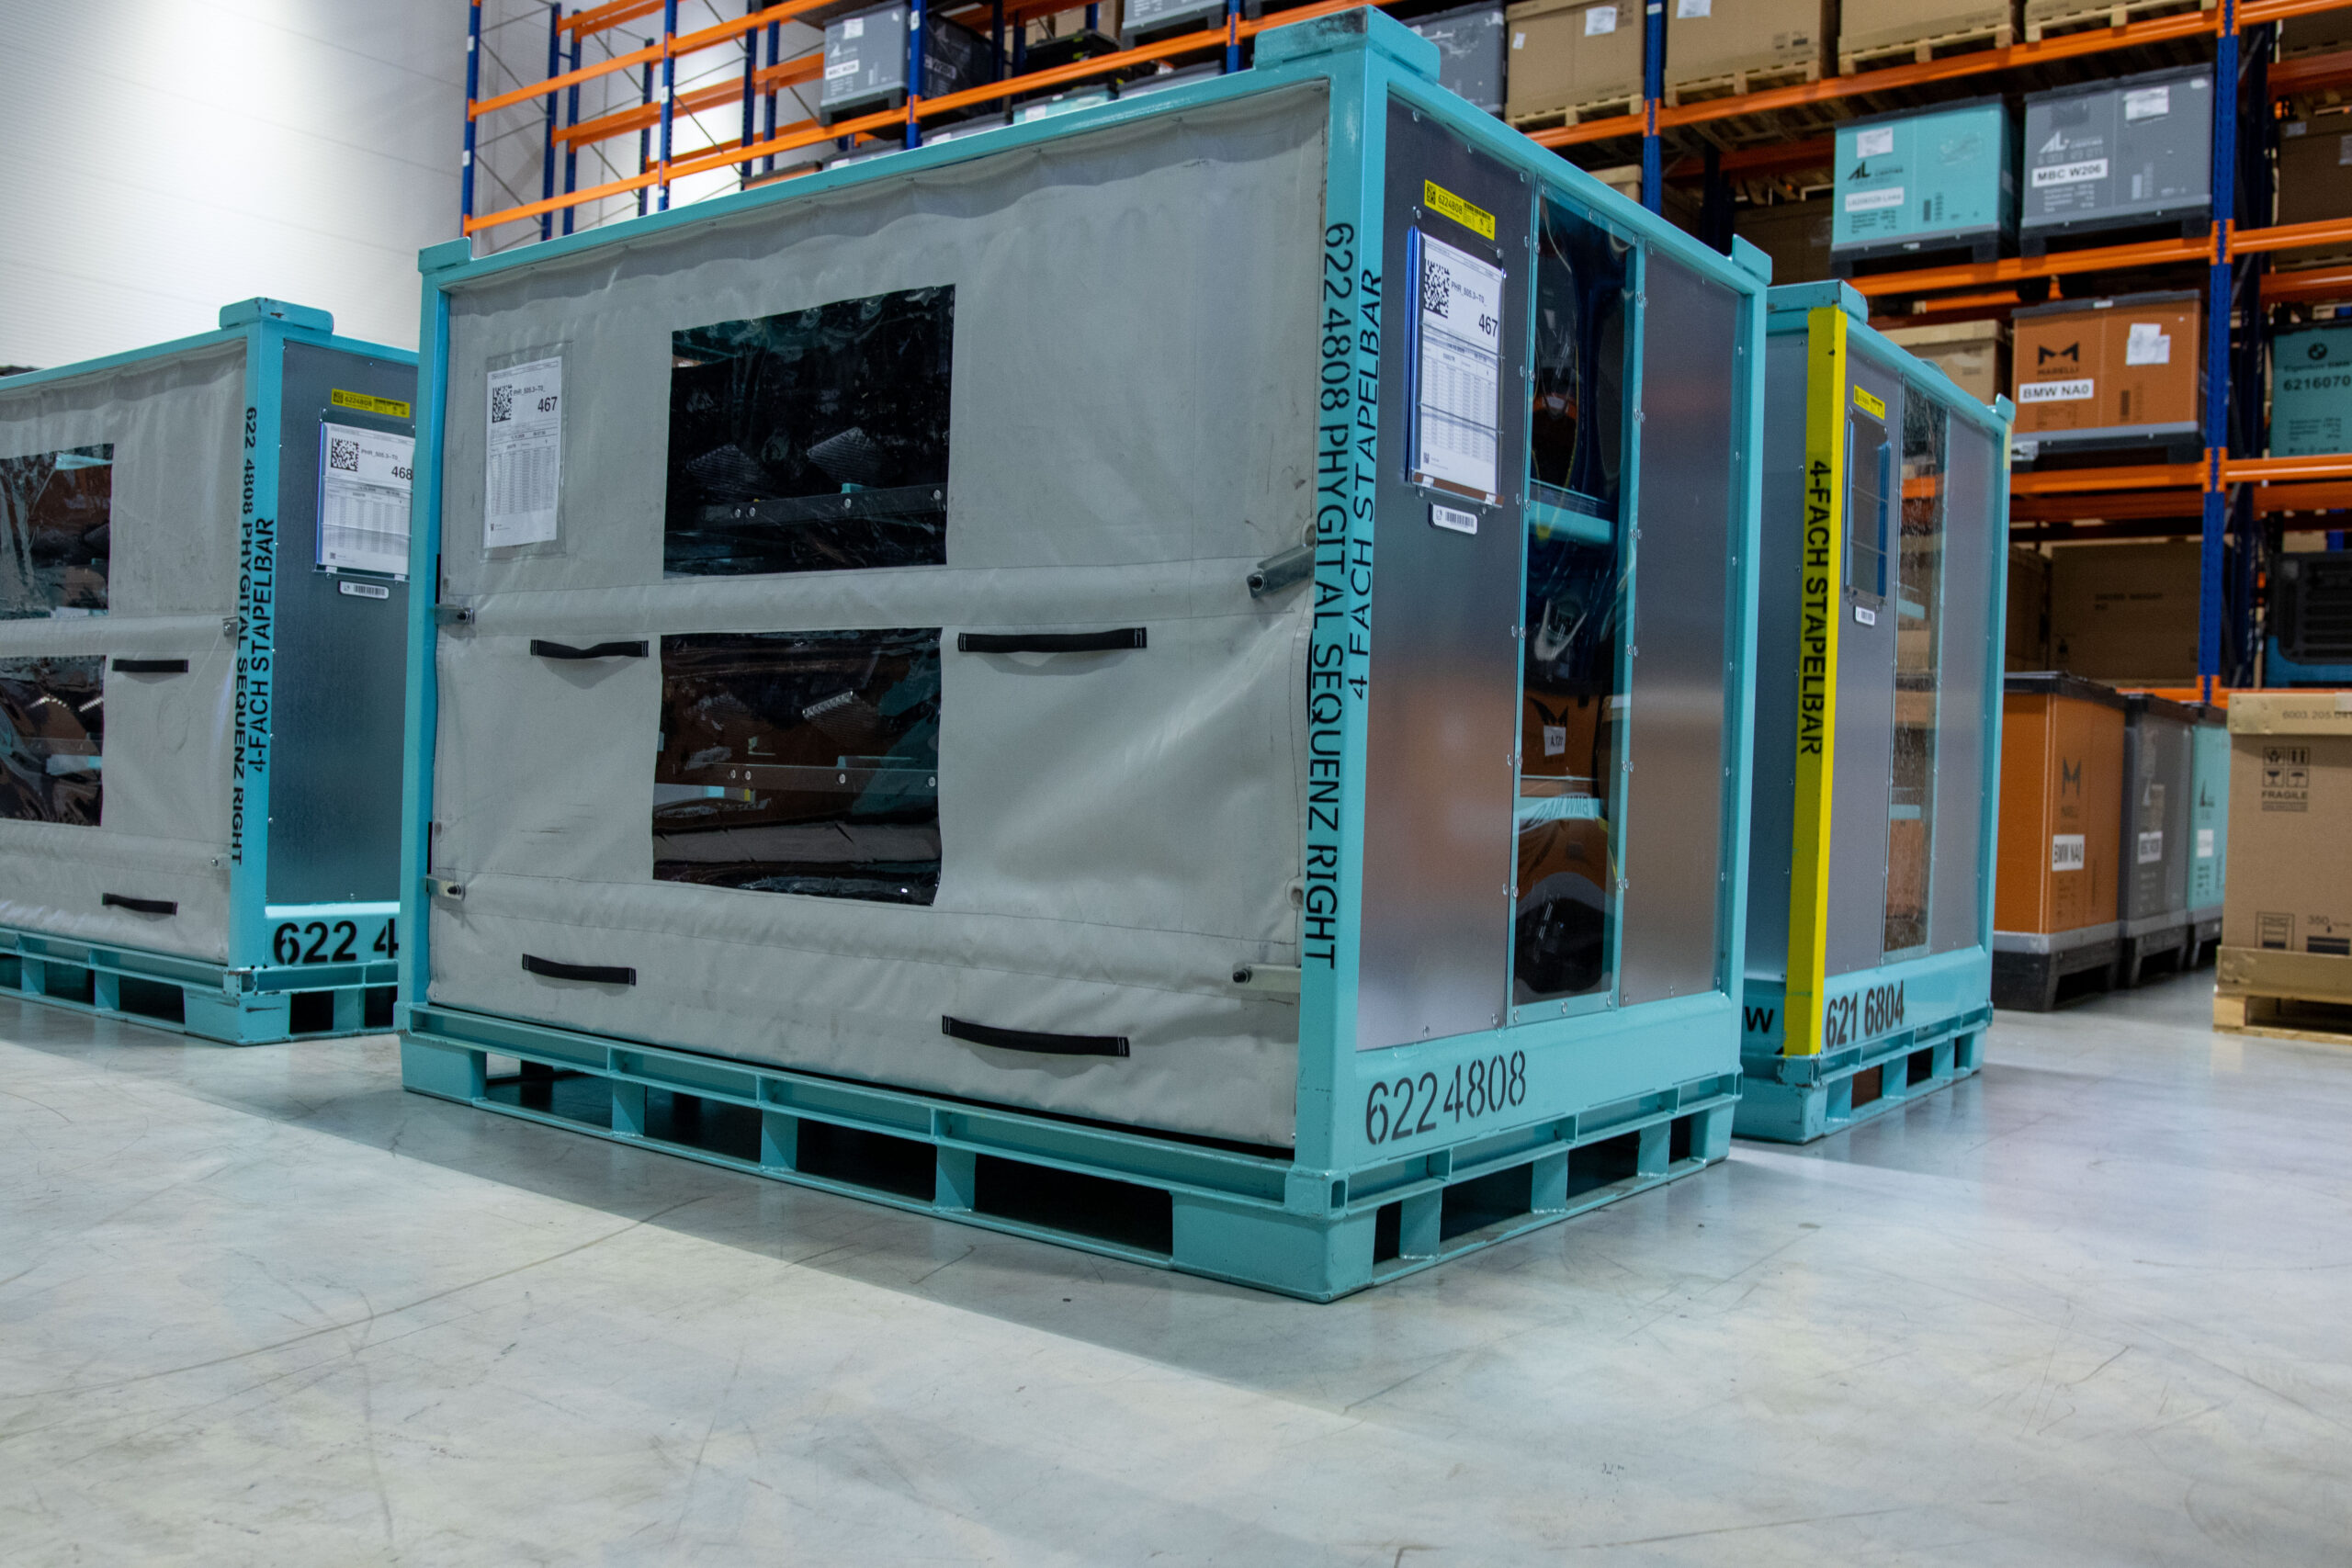
Automobilka tím zároveň nemusí u montážní linky držet velké zásoby všech možných variant. Část odpovědnosti a samozřejmě i s tím spojených nákladů za přípravu komponentů v přesné sekvenci se přesouvá na dodavatele.
Co všechno musí fungovat, aby na správné auto čekal skutečně správný díl?
Daniel Choc: Z pohledu informačních systémů jsou důležité dvě úrovně. První je elektronická komunikace/výměna dat mezi oběma firmami. Dodavatel musí dostat informaci, v jakém pořadí jsou vozidla naplánována na montážní linku. Druhou úrovní je JIS systém přímo u dodavatele, který řídí přípravu jednotlivých dílů a kontroluje jejich správné pořadí. Operátor musí být systémem veden tak, aby vzal správnou variantu a umístil ji na správnou pozici v expedičním JIS kontejneru. Pro jednotlivé díly jsou tištěny specifické JIS etikety s identifikací vozidla, pro které jsou určeny. Kontrola pokračuje také při kompletaci kontejneru, pro které jsou taktéž tištěny specifické JIS etikety, a při nakládce kontejnerů na kamion. Důležité je dokonce pořadí kontejnerů na vozidle. Záleží například na tom, jakým způsobem budou v automobilce vykládány. Systém proto může skladníka navigovat i při nakládce a kontrolovat, zda postupuje správně.
U světlometů je navíc potřeba hlídat pravou a levou stranu. Proč je to tak důležité?
Jan Pech: Světlomety jsou párové. Vedle kontejneru s pravými světly sekvencujeme kontejner s levými a oba se musí na montážní lince potkat. Jestliže je na první pozici v jednom kontejneru světlo pro konkrétní automobil, musí být světlo pro stejné vozidlo na první pozici také ve druhém kontejneru. Aktuálně pracujeme s 28 variantami levých a pravých světlometů, u kterých průběžně nabíhají ještě různé změnové stavy. Vedle samotné sekvence proto musíme hlídat také FIFO. Každý světlomet má unikátní identifikaci a systém musí zabránit například tomu, aby byl některý z nich použit dvakrát nebo aby skladník omylem vybral nesprávnou variantu. Chyba při přípravě se přitom nemusí projevit u nás. Pokud například nesprávně připravíme pořadí kontejnerů na kamion, problém se ukáže až u montážní linky. Tam už to ovšem znamená zastavení linky a s tím spojené nemalé finanční náklady.
Když firma dostane požadavek na JIS, co všechno musí před spuštěním připravit?
Daniel Choc: Je toho poměrně hodně. Je potřeba vyřešit elektronickou komunikaci s automobilkou, podobu obalových jednotek, etikety, způsob plnění kontejnerů nebo pořadí nakládky na kamion. Právě konstrukce obalu může ovlivnit logiku celého logistického procesu. U některých komponentů se po vložení další vrstvy už k předchozí nedostanete. Systém proto musí vědět, zda má být kontejner plněn od první sekvence, nebo naopak od poslední.
A tím to nekončí. Sekvenční řešení obvykle nevzniká ve vakuu. Musí komunikovat s ERP a dalšími systémy, které už ve firmě fungují. Proto je potřeba poměrně brzy definovat, jaká data si jednotlivé systémy budou předávat.
Jak náročné je takový proces zvládnout z pohledu samotného provozu?
Jan Pech: Musíte stavět na pevném systémovém základu. Takový proces není možné zajistit pouze lidmi. I když máte velmi dobré pracovníky, každý může udělat chybu. Stačí chvilka nepozornosti nebo nedodržení pracovního postupu. Pokud vás systém nepodrží a chybný krok dovolí, nedokážete spolehlivost procesu garantovat.
Před ostrým spuštěním předcházelo testování. Co všechno jste museli prokázat?
Jan Pech: Při prvním auditu chtěl zákazník vidět různé scénáře přímo v provozu. Zkoušely se simulovat různé scénáře, například načtení nesprávných kódů nebo pokus o přeskočení části procesu. Systém nás skutečně nepustil dál tam, kde pokračovat neměl.
Pro nás to bylo důležité, protože jsme v té době měli se sekvencováním stále velmi málo zkušeností. Další z auditů ze strany automobilky následoval ještě před přechodem do sériové produkce. Shodou náhod jsme v době tohoto auditu byli nuceni řešit nestandardní a zcela neplánovanou reálnou situaci, která si žádala neodkladnou akci. Pro nás do té doby něco zcela nového. Znovu se ukázalo, že systém nedovolil problém obejít a bylo nutné jej vyřešit definovaným způsobem.
Daniel Choc: Testuje se také elektronická komunikace. Automobilka může cíleně poslat chybná data, duplicitu nebo nekompletní objednávku a sleduje, zda ji systém rozpozná a zabrání jejímu chybnému zpracování.
Vedle běžného procesu je potřeba počítat také s výjimkami. Může vypadnout elektronická komunikace, během dopravy se může poškodit díl nebo může mít problém kamion. Pro všechny tyto situace musí existovat záložní scénáře.
Co se stane, když některý světlomet jednoduše není k dispozici?
Jan Pech: I s tím musí systém počítat. Potřebujeme být schopni kontejner dokončit a odeslat, ale zároveň musí chybějící světlomet zůstat vedený jako nevychystaný. Jakmile je k dispozici, musí se dostat mezi prioritní úkoly a následně se řeší jeho dodatečné doručení. Stejně tak může nastat situace, kdy už máme kontejner připravený a následně přijde blokace určité výrobní šarže. Potřebujeme kontejner znovu otevřít a konkrétní světlo nahradit. Zásadní je, že žádný světlomet nesmí zmizet ze systému. Když jej někam přesuneme nebo zablokujeme, musíme vědět, kde fyzicky je, proč je blokovaný a co se s ním děje.
Dokážete případný nedostatek zjistit s předstihem?
Jan Pech: Ano. Skladník má na sekvenčním pracovišti k dispozici dashboard, kde vidí, kolik světlometů má připravit, kdy se budou nakládat a zda máme potřebné díly skutečně skladem. Pokud něco chybí, vidíme okamžitě, že sekvenci nejsme schopni 100 % naplnit. Stejné informace má k dispozici také pracovník, který komunikuje s plánováním výroby na straně výrobce a s automobilkou. Díky tomu můžeme problém řešit dříve, než nastane okamžik samotného vychystávání.
Co vám projekt přinesl v každodenním provozu?
Jan Pech: Pro JIPOCAR je už samotná schopnost sekvencování přidanou hodnotou. Pronajmout skladovou plochu a skladovat zákazníkovi materiál je relativně standardní logistická služba. Sekvencování už s sebou nese řadu dalších požadavků a specifik. Pokud firma dokáže takový projekt úspěšně realizovat a následně jej bezchybně provozovat, otevírá jí to další možnosti.
Narazili jste během projektu na něco, co jste na začátku nepředpokládali?
Jan Pech: Určitě. Velkou část práce představovalo propojení systémů a nastavení správného předávání dat. Některé situace se navíc objeví až v reálném provozu. Například jsme řešili případ, kdy stejný artikl dodáváme do dvou různých cílových destinací. Na první pohled to zní jednoduše, ale systémově je to poměrně komplikované.
Právě na podobných situacích je vidět, že projekt nekončí okamžikem spuštění. Proces se dál vyvíjí a postupně přicházejí požadavky, které na začátku nebylo možné předvídat.
 Vlevo: Jan Pech ze společnosti JIPOCAR a Daniel Choc ze společnosti Aimtec.
Kdybyste dnes stáli na začátku stejného projektu, udělali byste něco jinak?
Jan Pech: Dnes už se samozřejmě chyby hledají snadněji, protože máme zkušenost. Kdybychom projekt dělali znovu, věděli bychom, kde je potřeba více tlačit a kde naopak můžeme ušetřit čas. Velkou pozornost bychom věnovali komunikaci mezi systémy. Ta byla opravdu zásadní. Fyzicky připravit sekvenční plochu a umístit ji do provozu je jedna věc. Pokud ale správně nefunguje systém, samotná plocha vám nepomůže.
Na začátku jsme tyto zkušenosti neměli. Proto pro nás bylo důležité, že jsme měli partnera, který znal jak proces sekvencování, tak požadavky dané automobilky.
Jaké doporučení byste tedy dali firmě, která právě dostala požadavek na sekvenční dodávky?
Jan Pech: Začal bych důkladnou analýzou celého procesu a možných úskalí. Je potřeba projít jednotlivé kroky od začátku a skutečně pochopit, co od softwaru potřebujete. Jakmile máte jasné zadání a víte, co systém musí zvládnout, dokážete také mnohem přesněji definovat požadavky na dodavatele řešení. Pokud to začnete vymýšlet až za pochodu, ztrácíte čas a peníze.
Daniel Choc: Za mě je největším nepřítelem čas. U standardního projektu může od prvních příprav do ostrého provozu uplynout několik let, ale utečou velmi rychle. Často se podceňuje komunikace s týmem automobilky a včasné vyjasnění detailů elektronické komunikace, obalových jednotek a dalších požadavků.
Je proto důležité získávat tyto informace co nejdříve. A některé nemusí být v přípravné fázi nového modelu definitivně vyjasněné ani na straně automobilky. O to důležitější je vědět, které otázky zůstávají otevřené, a průběžně je řešit.
Světlomety skladujeme a podle požadavků automobilky je připravujeme v přesném pořadí pro konkrétní dodávku.
Společně pro přesnou sekvenční logistiku světlometů.